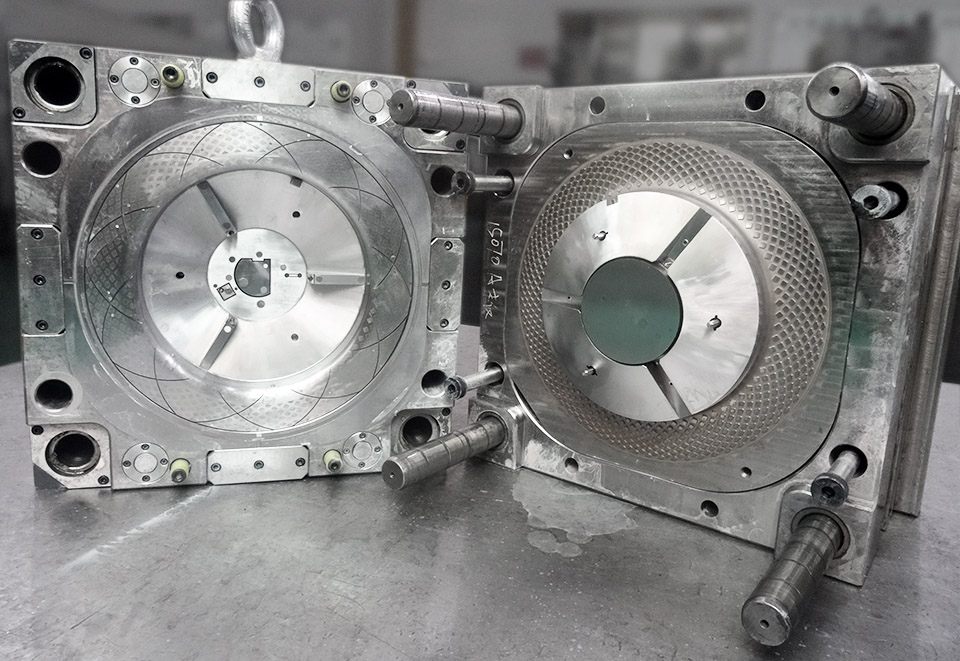
Niets verpest de uitstraling van een mooi ontworpen product sneller dan een onverklaarbare deuk, een glimmend rondje of een vreemd lijntje midden over je behuizing. Heb je je ooit afgevraagd waarom dat verder perfecte spuitgegoten onderdeel een zichtbare deellijn heeft, of een rare schaduw bij de hoek? Welkom in de wereld van matrijstechniek. Het is niet altijd glamoureus, maar hier wordt een groot deel van de uiteindelijke uitstraling gewonnen of verloren. Zodra we van [ontwerp naar tooling](/process) gaan, komt de realiteit binnen. De mooie vormen die je in gedachten had, moeten nu gemaakt worden in een matrijs die wordt gevuld met gesmolten kunststof, opengaat en het product eruit duwt zonder het te beschadigen. Elke deellijn, uitwerppen en matrijsafwerking heeft gevolgen. We lopen daarom de belangrijkste oorzaken van die zichtbare kenmerken langs, en hoe wij bij Production Heroes met slimme engineering de controle houden.
Deellijnen horen erbij
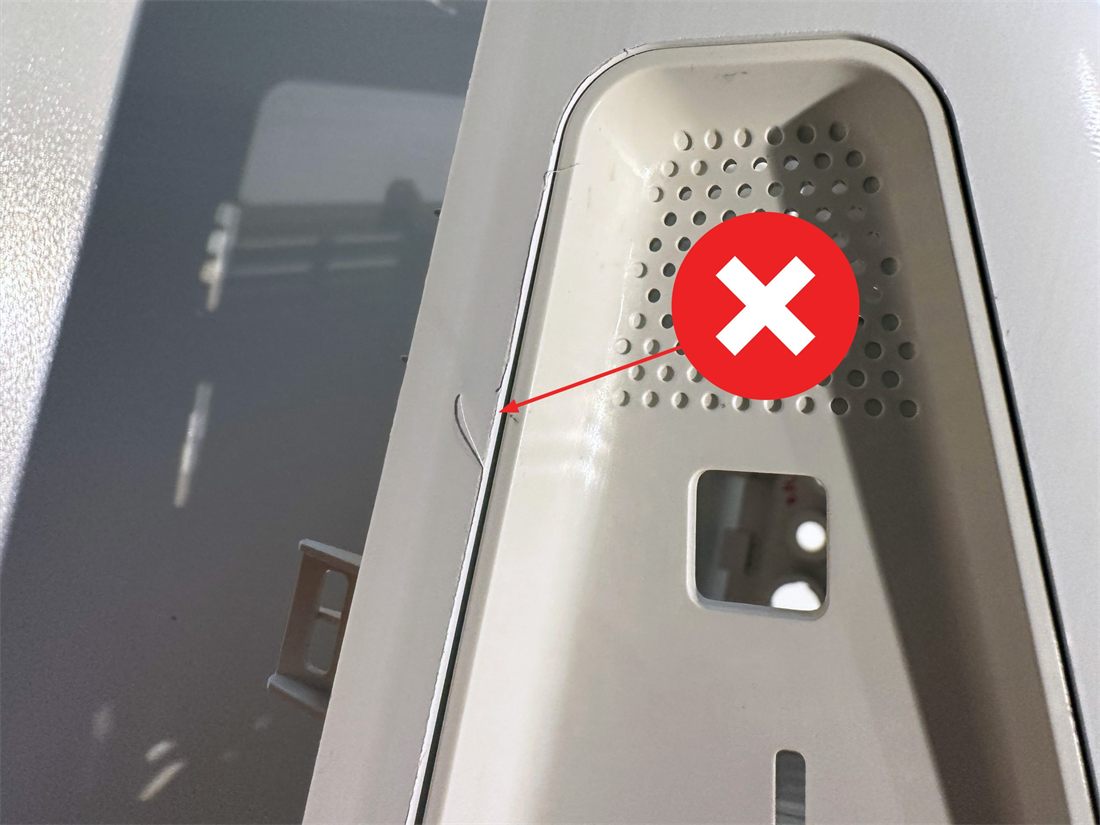
Deellijnen zijn de plek waar de twee matrijshelften elkaar raken, en die laten zich helaas graag zien. Je ziet ze meestal als fijne naden langs de rand van je product. Ze zijn onvermijdelijk, maar je kunt ze slim wegwerken door ze langs scherpe randen, uitsparingen of andere bestaande vormovergangen te leggen. Bij Production Heroes houden we daar vanaf de eerste schets rekening mee. Wil je ze aan de achterkant van het product? Geen probleem. Wil je ze laten samenvallen met andere details, zodat ze bedoeld lijken? Ook dat regelen we.
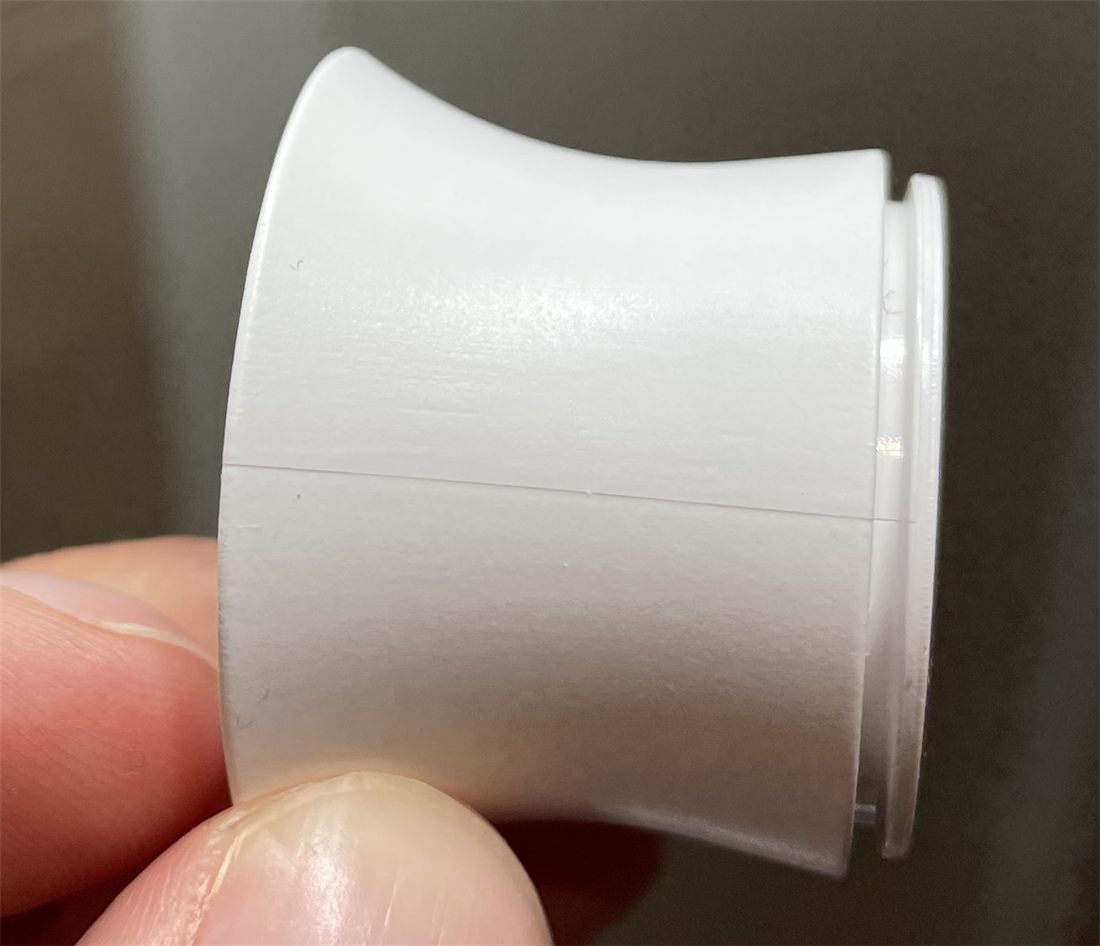
Dat kleine bultje? Dat is de aanspuiting
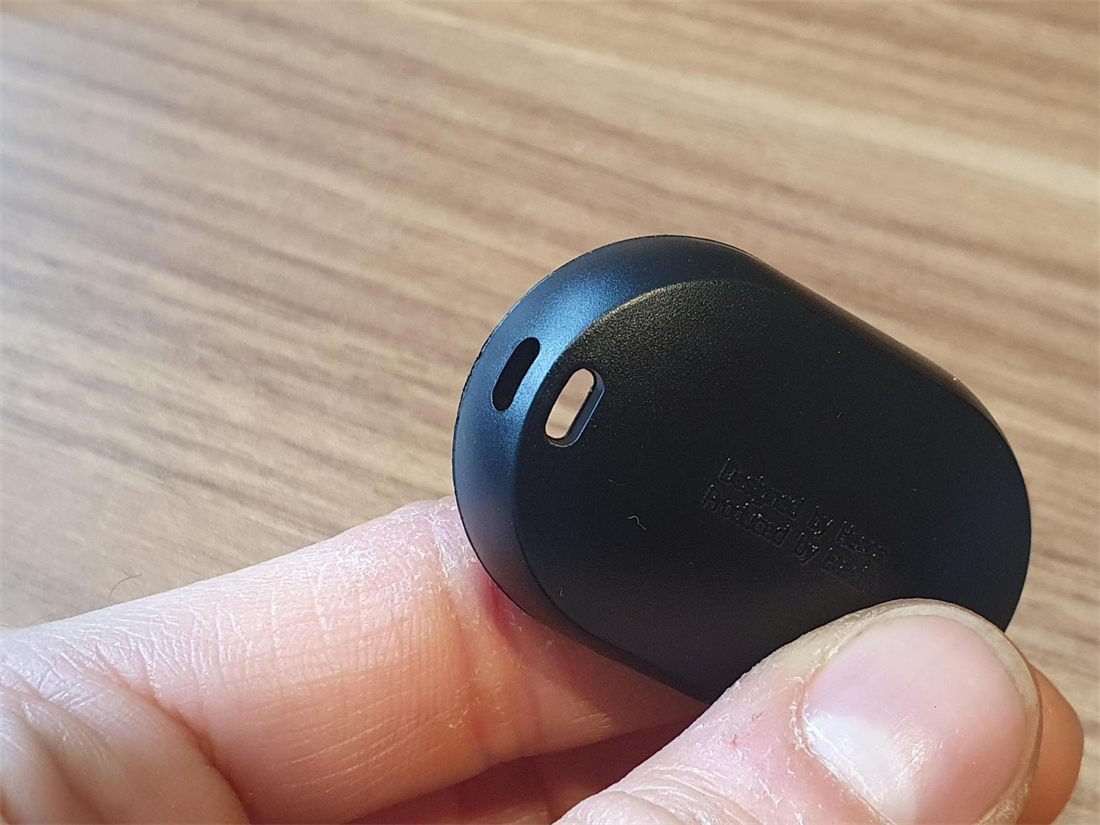
Je kent die kleine, licht verhoogde puntjes waardoor een product eruitziet alsof het een pukkeltje heeft? Dat is de aanspuiting: het punt waar de kunststof de matrijs is binnengekomen. Sommige aanspuitingen laten een vrijwel onzichtbaar spoor achter, andere zijn duidelijk te zien. Het type aanspuiting (pinpoint, zijaanspuiting, tunnelaanspuiting en zo verder) en de plaats ervan hebben invloed op zowel de afwerking als de manier waarop het materiaal vloeit. Idealiter zit dit punt aan de binnenkant van het product, of op een plek die niet zichtbaar is. Wij helpen je de afweging te maken tussen productkwaliteit en de plaats van de aanspuiting. Een goede positie helpt bovendien om kromtrekken te beperken en de matrijs beter te vullen.
Uitwerpsporen: de stippen op je kunststof product
Als je product is afgekoeld in de matrijs, springt het er niet zelf uit. Daarvoor zijn uitwerppennen: kleine metalen stiften die het product naar buiten duwen. Ze laten kleine ronde sporen achter, vaak zichtbaar aan de binnenkant. Je kunt ze niet volledig voorkomen, maar we kunnen ze wel op minder zichtbare plekken zetten, of achter labels, rubber voetjes of batterijklepjes. Voor high-end producten kunnen we speciale uitwerpsystemen gebruiken om de sporen zo klein mogelijk te houden. En als je product eruit moet zien alsof het uit vol materiaal is gefreesd, behandelen we die vlakken vanaf het begin als esthetische zones.
Inzakkingen
Inzakkingen ontstaan als dikke delen kunststof ongelijkmatig afkoelen en krimpen, meestal bij ribben, bosses of dikke wanden. Het resultaat is een deuk of schaduw, alsof iemand met zijn duim in het product heeft gedrukt. Met slim ontwerpen zijn ze goed te voorkomen: houd wanddiktes dun, hol dikke delen uit en verspring ribben en bosses om de warmte te spreiden. Bonus: die aanpassingen verbeteren niet alleen de uitstraling, ze verkorten ook de koeltijd, wat kortere cyclustijden en dus goedkopere producten oplevert. Bij Production Heroes kijken we altijd naar de specifieke kunststof (uit de duizenden die er zijn), want elk materiaal heeft zijn eigen eigenschappen, gedrag en technische eisen als het om inzakkingen gaat.
Vloei- en bindlijnen: waar kunststof zichzelf tegenkomt
Vloeilijnen ontstaan als gesmolten kunststof met verschillende snelheden afkoelt terwijl het door de matrijs beweegt, met strepen of subtiele kleurverschillen als gevolg. Bindlijnen ontstaan waar twee vloeifronten samenkomen en niet volledig samensmelten. Je vindt ze vaak bij gaten, uitsparingen of complexe vormen. Soms zijn ze puur cosmetisch, soms hebben ze ook constructieve gevolgen. De oplossing: de aanspuiting verplaatsen, de vloeisnelheid aanpassen, of overstappen op een beter (lees: duurder) materiaal. Of bel ons. We hebben het nodige speurwerk naar bindlijnen gedaan.
Oppervlakteafwerking: glans, mat of vingerafdrukkenmagneet?
De structuur van je matrijs bepaalt direct hoe je product eruitziet, hoe het aanvoelt en hoeveel vingerafdrukken het aantrekt. Wil je hoogglans? Reken op een sterk gepolijste (en dure) matrijs. Liever soft-touch mat? Dan werkt een gestraalde of EDM-afwerking goed. Houd er rekening mee dat elke afwerking slijtage en foutjes anders laat zien, dus de keuze is niet alleen esthetisch maar ook strategisch. Wij helpen je een afwerking te kiezen die past bij het gebruik van het product, je merk en de praktijk van de productie.
Krimp en kromtrekken: het ongewenste naspel
Ook als alles perfect is doorgerekend, heeft gesmolten kunststof het laatste woord. Tijdens het afkoelen krimpt het, en niet altijd voorspelbaar. Die krimp verloopt niet gelijkmatig, en als delen van een product met verschillende snelheden afkoelen en samentrekken, kan het gaan kromtrekken. Ineens lijkt je rechte, platte paneel op een chip. Kromtrekken komt meestal door ongelijke wanddiktes, een verkeerd geplaatste aanspuiting, gebrek aan symmetrie of te weinig lossingshoek, maar ook de vorm van het product en de positie in de matrijs spelen mee. Lange, dunne delen en grote platte vlakken zijn extra gevoelig. Ook de materiaalkeuze telt zwaar: sommige kunststoffen trekken sneller krom door een hogere krimp of interne spanningen tijdens het afkoelen. Wat in ABS goed werkt, kan in polypropyleen flink kromtrekken. Om dat te voorkomen balanceren we wanddiktes zorgvuldig, voegen we ribben toe, optimaliseren we de aanspuitpositie en zorgen we via slim matrijsontwerp voor gelijkmatige koeling. Daarnaast gebruiken we simulatiesoftware om kromtrekken te voorspellen voordat de matrijs wordt gebouwd, en onze engineers hebben meer kunststofdrama's gezien dan ze willen toegeven.
Kleur op maat: de kunst (en pijn) van kleurmatching
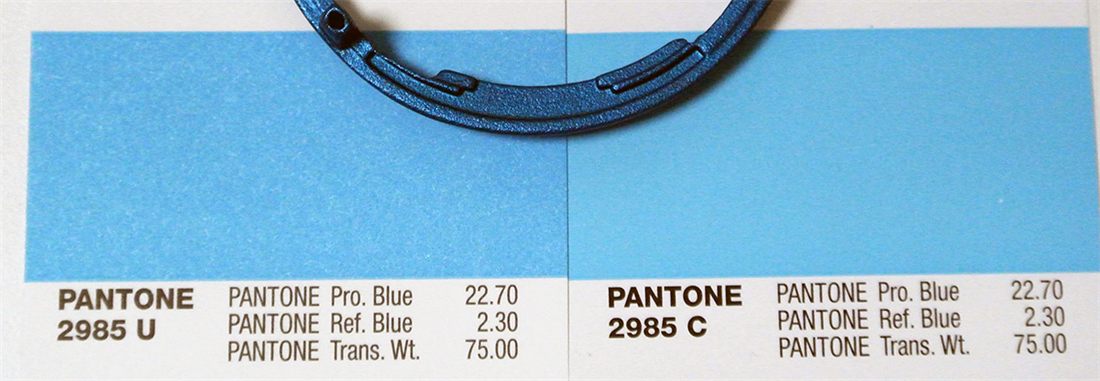
Een Pantone- of RAL-kleur kiezen op papier is één ding. Precies diezelfde tint terugzien op een echt spuitgegoten product is een heel ander verhaal. Kunststof is geen papier, en kleurbeleving verandert met wanddikte, glansgraad, structuur en zelfs het licht. Dat dromerige zachte mintgroen van op papier kan op glanzend ABS ineens op verlopen tandpasta lijken. We werken altijd met een masterbatch (een kleurpigment op maat, gemengd in het basismateriaal), maar zelfs dan hoort proberen en bijstellen erbij. Off-tool samples zijn essentieel om de kleur in het echt te beoordelen. Moet het exact bij je merk passen? Dan helpen we je samen met leveranciers de formule fijn te stellen, de structuur aan te passen en die belangrijke testshots te draaien, tot je product er precies uitziet zoals het bedoeld is, en niet alsof het een week in de zon heeft gelegen.
Mooie producten kunnen duur uitvallen
Dit is de afweging die veel mensen niet verwachten: keuzes die een product mooier maken, kunnen flink doorwerken in de matrijskosten. Wil je de deellijn aan de onderkant in plaats van over de bovenkant? Dan is er misschien een complexere matrijs nodig met bewegende delen zoals sliders, lifters of inklapbare kernen. Wil je geen zichtbare uitwerpsporen? Dan hebben we mogelijk een grotere matrijs of een afwijkende uitwerpconstructie nodig. Wil je een ultrafijne structuur of spiegelglans? Reken op polijstgraden die meer kosten dan je hele prototypeserie. Andersom kunnen slimme compromissen in de vormgeving de complexiteit én de prijs van de matrijs met duizenden euro's verlagen. De kunst zit in het balanceren van schoonheid, functie en budget, zonder de ziel van je product en je merk te verliezen.
Klaar om te ontwerpen met de matrijs in gedachten?
Wij geloven dat goed ontwerp niet vecht met de matrijs, maar er juist mee samenwerkt. Van deellijnen en inzakkingen tot de plaatsing van uitwerppennen en het voorspellen van krimp: wij helpen je slimmere beslissingen te nemen voordat de matrijs wordt gemaakt. Want niemand wil een lelijke bindlijn ontdekken als er al 10.000 producten uit staan. Matrijzen vergeven en vergeten geen ontwerpfouten, maar wij helpen je ze helemaal te voorkomen.
Ben je je volgende spuitgegoten meesterwerk aan het plannen? Laten we zorgen dat het er precies zo uitkomt als je bedoelde. Neem contact met ons op via telefoon, ons online formulier, of stuur simpelweg een mail naar [contact@productionheroes.nl](mailto:contact@productionheroes.nl).
Veelgestelde vragen
- Zijn scheidingslijnen helemaal weg te werken?
- Nee, maar ze zijn wel te verbergen. Langs scherpe randen, verdiepingen of bestaande geometrie ogen ze bedoeld — mits die keuze bij de eerste schets valt en niet nadat de matrijs er ligt.
- Waarom zit er een deuk bij een rib in mijn product?
- Dat is een inzakking: dikke delen koelen en krimpen ongelijkmatig. Dunnere wanden, uitsparingen en verspringende ribben voorkomen het, en verkorten bovendien de koeltijd — wat producten goedkoper maakt in plaats van duurder.
- Kost een mooier product een duurdere matrijs?
- Vaak wel. Een verborgen scheidingslijn kan schuiven of lifters vragen, onzichtbare uitwerpsporen een grotere matrijs of een afwijkend uitwerpsysteem, en een spiegelglans kost polijstgraden. Soms bespaart een kleine concessie duizenden euro's.
- Komt mijn merkkleur er precies uit zoals bedoeld?
- Niet bij de eerste schoten. Kleurbeleving verschuift met wanddikte, glansgraad, textuur en licht. Een masterbatch op maat plus samples van de echte matrijs brengen je er; kleur beoordelen op papier werkt niet.
- Is kromtrekken te voorspellen voordat de matrijs er is?
- Ja. Simulatiesoftware voorspelt kromtrekken vooraf, precies wanneer het nog goedkoop is om wanddikte te balanceren, ribben toe te voegen, de aanspuiting te verplaatsen of de koeling te verbeteren. Na 10.000 producten heeft de matrijs al voor je beslist.